EN
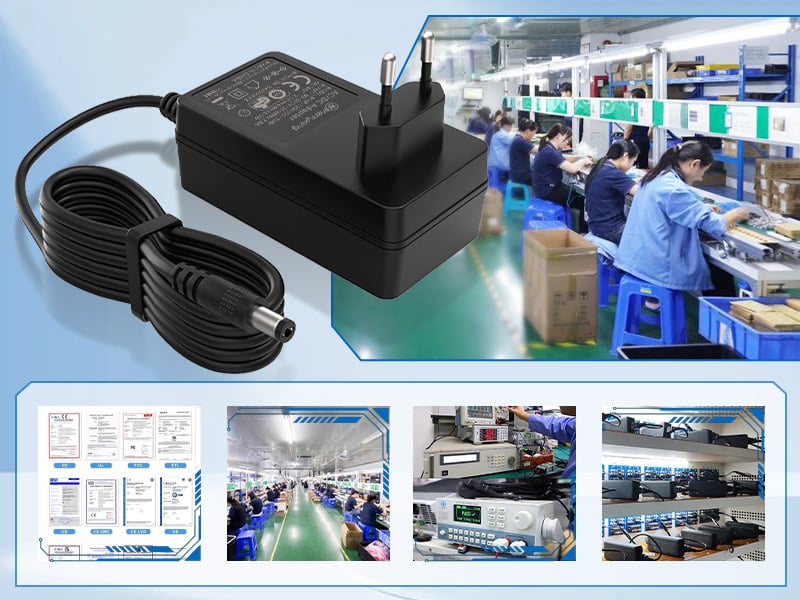
監査は、生産ラインではなく事務所から始めます。事業登録証、ISO 9001品質マネジメントシステム認証書、および購入を検討している車種に対応する安全認証書の提示を依頼してください。各認証書について、記載されている型式番号および出力仕様が、実際に発注予定の製品と一致しているかを確認します。類似した車種の認証書では、異なる出力仕様の製品はカバーされません。また、品質関連文書も確認します。具体的には、部品・材料の入荷検査記録、不良ロットに対する対応手順、出荷前のAQL(許容品質限界)サンプリング計画です。さらに、工場が書面で明示している保証条件および試験報告書の発行頻度(ロット単位か否か)も確認してください。書類確認は比較的迅速に行えますが、この作業を通じて、工場がコンプライアンスを単なる装飾ではなく、実際の業務プロセスとして捉えているかどうかが明らかになります。
生産現場では、実際に製品がたどる工程フローに沿って 電源アダプター 部品の挿入方法、はんだ付けの品質が均一かどうか、静電気による損傷を防ぐための工場の対策(特に感度の高い部品への配慮)などを確認してください。また、プラグイン工程や自動検査装置の運用状況もチェックしましょう。自動検査は、手作業による目視検査では見落とされがちな人為的ミスを大幅に減らします。レーザー刻印やシルクスクリーン印刷の工程も観察し、ロゴや定格表示が明瞭かつ耐久性を持って施されているかを確認してください。さらに、作業場および倉庫の整理整頓状況にも注目しましょう。棚や在庫が明確に管理され、記録が正確につけられている倉庫は、材料の追跡・管理が適切に行われている証です。一方で、在庫が散乱している場合は、トレーサビリティが不十分である可能性があります。各工程で目撃した事項は、写真を撮り、メモを取って記録してください。これらの記録こそが、最終的な判断を下す際の根拠となります。
試験は、品質保証の核となる活動です 電源アダプター工場 監査。出荷前に全製品が100%エージング試験を実施していることを確認し、実際に稼働中のエージング試験システムを視察します。エージング試験の実施時間や、不具合発生時の記録方法についても質問します。AQL検査手順を確認し、直近の抜取検査記録および検出された欠陥事例の提示を依頼します。工場内に試験室がある場合は、自社製品に関連する設備を点検します。具体的には、使用禁止物質の検証に用いるRoHS分析装置、環境試験用の温度・湿度試験槽、過渡的耐性試験のための雷サージ発生装置、電磁妨害(EMI)試験用のEMI測定機器です。監査中にすべての試験を実施する必要はありませんが、こうした設備の有無および校正状況は、工場が自ら主張する品質保証能力を裏付ける重要な根拠となります。
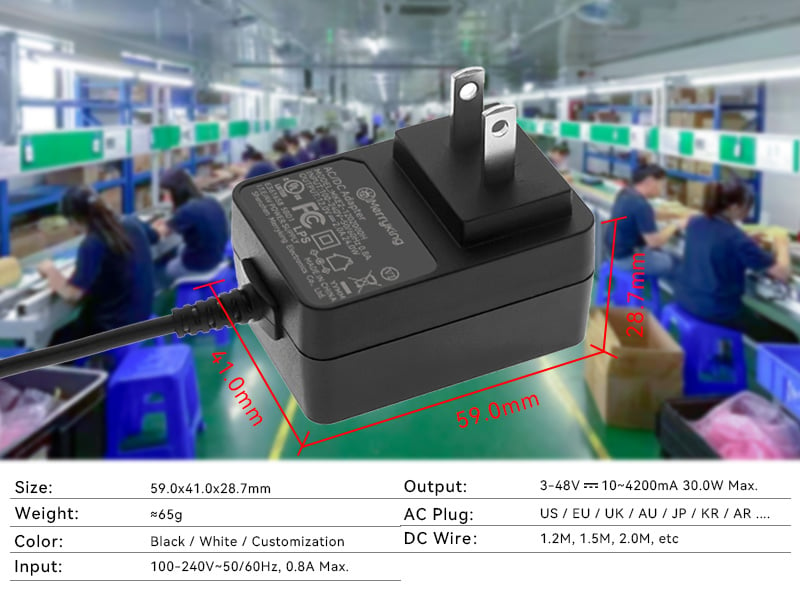
監査は、対話でもあります。品質マネージャーに、不良品はどのように分類されているか、工場がロットの合格・不合格をどう判断しているか、また不合格となった製品が再加工されるのか、廃棄されるのか、あるいはサプライヤーに返品されるのかを尋ねてください。また、ライン作業員に、生産中に問題を発見した際の報告方法を聞いてみてください。その回答から、工場に実効性のあるフィードバックループが存在するのか、あるいは問題を隠す文化が根付いているのかが明らかになります。さらに、作業員が文書化された作業手順書に従って作業しているか、新入社員向けの教育記録が整備されているかも確認しましょう。なぜなら、 電源アダプター 自動化が導入されていても、生産は一貫した手作業のステップに依存しているからです。こうした対話からは、書類や設備点検だけでは浮かび上がらない課題がしばしば見えてきます。たとえば、現場の作業員が積極的に関与し、品質担当者が具体的な内容で応答できる工場は、実務においてもプロセスを確実に管理できている可能性が高く、単なる紙上の管理にとどまらないのです。
バイヤーが2つの 電源アダプター 3年間の供給契約向けの工場候補として、2つの工場を検討しました。両工場とも書面上の認証は同一で、価格もほぼ同程度でした。現地監査の際、第1の工場では、整備された試験室、稼働中の100%エージング試験ライン、および各ロットごとに不良品の分類を記録したAQL記録が確認できました。一方、第2の工場では認証書類の提示はありましたが、エージング試験の記録は提示できず、また試験室の機器は校正されておらず、あるいはそもそも設置されていませんでした。購入先は第1の工場を選定し、その後1年間の実績では現場での故障率が合意された目標値内に収まりました。一方、第2の工場では、他社向けのロットについて後に品質アラートを発出しています。この事例は、監査の重要性を如実に示しています。つまり、書面上の適合と現場での実際の運用における適合は必ずしも一致せず、その差異は生産現場で明確に表れるのです。
監査後は、文書が揃っているか、生産工程が一貫しているか、試験体制が確認済みか、コミュニケーションが透明であるか——というシンプルなチェックリストに基づき、工場を評価してください。見つかった課題については、熟成試験の未実施など「重大な課題」か、清掃状況などの「軽微な課題(速やかに是正可能な課題)」かを判断します。その結果を文書化し、工場と共有してください。改善計画を受け入れる工場は、長期的なパートナーとして求められる対応力を持っている証です。課題の是正状況を再確認する必要がある場合は、再監査日を合意し、毎月レビューする品質指標(例:納期遵守率、現地故障率など)も明確にしておきます。監査は単発のイベントではなく、契約期間中におけるサプライチェーンの保護を目的とした、継続的なモニタリング関係の出発点なのです。
工場監査で最初に確認すべきことは 電源アダプター 何ですか?
まず、書類および証明書から確認します。事業登録証、ISO 9001認証書、製品安全認証書が、ご購入予定の正確な機種および出力定格をカバーしていることを確認してください。類似機種の認証書では、異なる出力の機種はカバーされません。
適切な工場監査には、通常どれくらいの時間がかかりますか?
中規模のアダプター工場を対象とした集中型監査は、通常1日で完了します。書類審査に数時間、生産現場の確認に数時間、さらに試験室および倉庫の確認に時間を要します。全数試験の実施状況を直接確認する必要がある場合は、1.5~2日の日程を確保してください。
現地訪問せずに工場監査を行うことは可能ですか?
ビデオ通話や写真による証拠資料を活用したオンライン監査では、書類の確認や工程の概要審査は可能ですが、すべての製品に対して実際に試験が実施されているかどうかを検証することはできません。重要なサプライヤーについては、初回の大口発注前に、リモート審査と現地訪問を組み合わせた監査を推奨します。